Venture Engineering ให้บริการ Babbitt Bearing ด้วยกระบวนการ Babbitt-White Metal Casting สำหรับชิ้นส่วนเครื่องจักรอุตสาหกรรม โดยมีวัสดุ White Metal ให้เลือกตั้งแต่ WJ1-WJ10 พร้อมรองรับทั้ง Centrifugal Casting หรือการหล่อเหวี่ยง และ Static Casting เพื่อให้เหมาะกับรูปทรงและการใช้งานแต่ละประเภท ที่สำคัญทุกชิ้นงานต้องผ่านการตรวจสอบคุณภาพด้วย PT และ UT เพื่อค้นหารอยแตกร้าว ช่องว่าง และจุดที่ยึดติดไม่สมบูรณ์ก่อนส่งมอบ เพื่อให้มั่นใจว่าลูกค้าจะได้ชิ้นงานที่ดีที่สุด
Babbitt Bearing คืออะไร?
Babbitting Bearing คือ กระบวนการนำโลหะอ่อนหรือ White Metal มาหล่อหรือเคลือบให้ยึดติดกับเปลือกแบริ่งที่มีความแข็งกว่า โดยอาศัยการยึดเกาะทางเคมีหรือทางกล จากนั้นจึงนำแบริ่งไปใช้รองรับชิ้นส่วนที่มีการหมุน สไลด์ หรือขยับเล็กน้อย เช่น เพลา เพื่อช่วยรองรับน้ำหนักและการเคลื่อนที่ของเครื่องจักรได้อย่างเหมาะสม
ข้อดีของการใช้ Babbitt Bearing
- วัสดุ Babbitt นี้เป็นอัลลอยที่มีผิวอ่อนและมีจุดหลอมเหลวที่ต่ำ เมื่อมีสิ่งแปลกปลอมปะปนเข้าไปในระบบหล่อลื่น Babbitt Bearing ที่เป็นวัสดุที่อ่อนกว่า จะสึกและเสียหายแทน จึงทำให้เพลาที่มีมูลค่าสูงกว่า ไม่ได้รับความเสียหาย
- เนื่องจากว่า Babbitt Bearing นั้นไม่ได้สัมผัสกับผิวงานโดยตรง แบริ่งชนิดนี้จึงไม่ได้มีหน้าที่แค่ช่วยรับน้ำหนักของงาน แต่ยังช่วยป้องกันความเสียหายที่เกิดจากแรงเสียดทานระหว่าง Babbitt Bearing กับผิวงานด้วย ด้วยเหตุนี้ Babbitt Bearing จึงมีอายุใช้งานที่ยาวนาน โดยไม่ต้องได้รับการบำรุงรักษามาก
Babbitt Bearing ทำงานอย่างไร?
การทำงานของ Babbitt Bearing นั้นมีทฤษฎีคล้ายแบริ่งธรรมดาทั่วไป ซึ่งปกติแล้วในการที่แบริ่งจะทำงานได้ดี แรงเสียดทานระหว่างแบริ่งและชิ้นงานควรจะมีค่าน้อยที่สุด เพื่อที่ชิ้นงานจะได้หมุนได้ดี ซึ่งคุณสมบัตินี้สามารถหาได้จาก Babbitt Bearing
สำหรับ Babbitt Bearing แรงเสียดทานจะมีค่าน้อยมากจาก 2 เหตุผล
- วัสดุ Babbitt นั้นให้แรงเสียดทานที่ต่ำมากด้วยตัวของมันเองอยู่แล้ว แม้กระทั่งตอนที่ไม่มีสารหล่อลื่น Babbitt Bearing ก็ยังมีแรงเสียดทานที่ต่ำมากอยู่ดีเมื่อเทียบกับโลหะธรรมดาทั่วไป
- เมื่อ Babbitt Bearing นั้นได้รับสารหล่อลื่นเข้าไปในระบบ แรงเสียดทานจะยิ่งต่ำลงไปอีก ต่ำกว่า Ball Bearing ปกติทั่วไปเป็นอย่างมาก
แต่การที่จะทำให้ Babbitt Bearing ทำงานได้ดี จำเป็นต้องมีการเติมสารหล่อลื่นในจำนวนที่เหมาะสมเมื่อสารหล่อลื่นเข้าไปในระบบ เพลาจะหมุนดึงเอาสารหล่อลื่นเข้าไปรอบตัวเองและสร้างฟิล์มน้ำมันบางๆระหว่าง Babbitt Bearing และเพลา ซึ่งจะยกให้เพลาลอยตัว
ยกตัวอย่างเช่น เมื่อเพลาหยุดนิ่งไม่มีการหมุน น้ำหนักของตัวเพลาจะตกลงที่ Babbitt Bearing โดยตรง โดยที่สารน้ำมันจะยังคงสัมผัสกับเพลาอยู่ในทุกๆจุด เมื่อเพลาหมุน น้ำมันที่กระจายตัวอยู่รอบๆเพลาจะโดนดึงลงไปใต้เพลาเพื่อสร้างแผ่นฟิล์มน้ำมันที่ช่วยให้เพลาลอยตัวอยู่เหนือแบริ่ง ซึ่งจะทำให้เพลาจะไม่มีการสัมผัสแบริ่งเลยในระหว่างการทำงาน
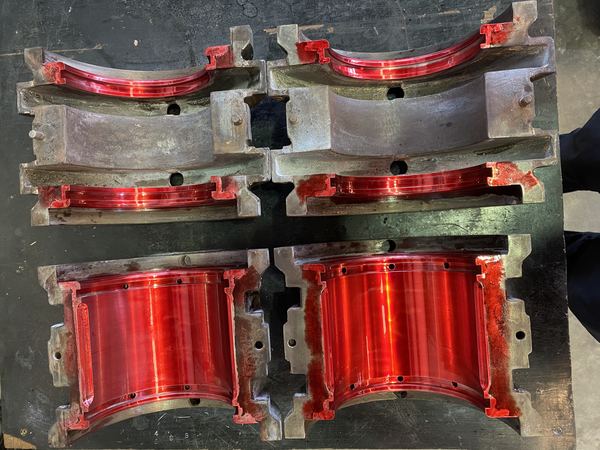
Journal Bearing
White Metal: WJ2
Centrifugal Casting
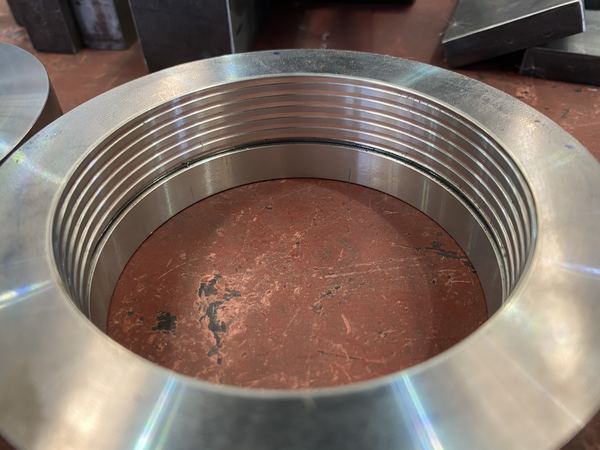
Seal Ring
White Metal: WJ2
Centrifugal Casting
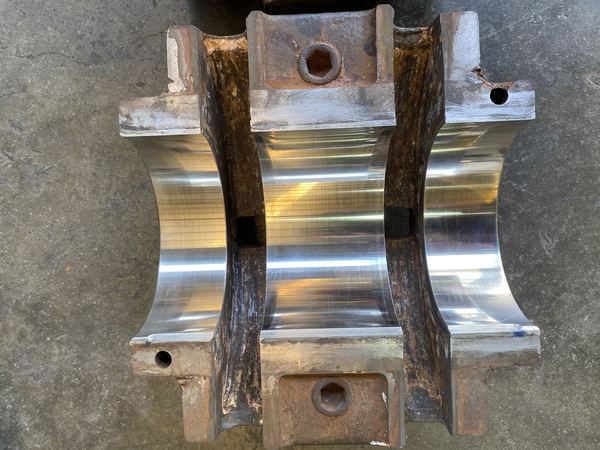
Journal Bearing
White Metal: WJ1
Centrifugal Casting
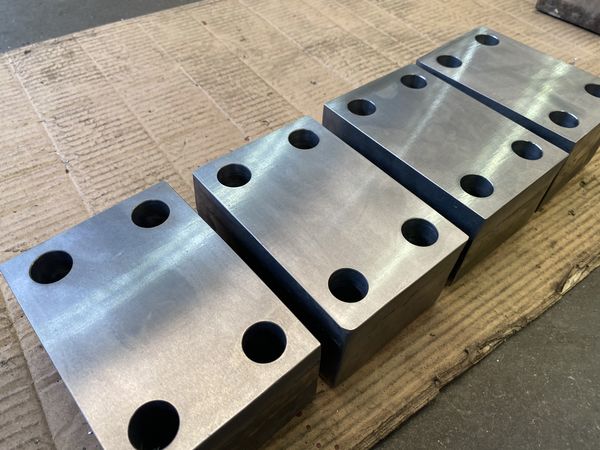
Pad Neck
White Metal: WJ7
Static Casting
ความเสียหายที่พบเจอจากการใช้งาน Babbitt Bearing
- เนื่องจาก Babbitt นั้นมีผิวที่อ่อน สิ่งปนเปื้อนเพียงเล็กน้อยสามารถเป็นเหตุผลของความเสียหายที่เกิดกับ Babbitt Bearing ได้ เพราะฉะนั้นแบริ่งนั้นมีแนวโน้มที่จะเกิดความเสียหายที่เกิดจากการติดตั้งได้
- การใช้งาน Babbitt Bearing ในสภาวะที่มีการกระแทก (Dynamic loading) ติดต่อกันเป็นเวลานาน ทำให้ Babbitt เกิดรอยแตกและลอกออก เกิดเป็นช่องว่าง
- เป็นปัญหาที่เกิดขึ้นบ่อยระหว่างการ Startup หรือ Shutdown เกิดจากการใช้ Babbitt Bearing กับชิ้นงานที่มีรอบต่ำ ในการที่จะใช้งาน Babbitt Bearing ให้ถูกวิธี เพลาชิ้นงานควรที่จะหมุนเพื่อให้ได้รอบที่กำหนด เพื่อที่จะดึงเอาน้ำมันเข้ามาหมุนในระบบหล่อลื่นเพื่อให้น้ำมันสร้างแผ่นฟิล์มบางๆกั้นระหว่างแบริ่งกับชิ้นงาน เพื่อปกป้องชิ้นงานและไล่สิ่งสกปรกออกจากระบบ
วิธีที่ VECO หล่อ Babbitt Bearing ทำอย่างไรบ้าง?
การทำ Babbitt Bearing เลือกใช้ได้ 3 วิธีหลัก โดยเราจะพิจารณาจากรูปทรงชิ้นงาน ความหนาของชั้น Babbitt ความเร็วรอบ ภาระโหลด และข้อจำกัดในการติดตั้ง ซึ่งแต่ละวิธีมีความแตกต่างกันดังนี้
1. Static Casting
Static Casting คือ การหล่อแบบวางชิ้นงานที่อยู่นิ่ง ด้วยการหลอมวัสดุ Babbitt (โลหะอ่อนสีขาวสำหรับเคลือบผิวด้านในแบริ่ง) แล้วเทลงในแบบหล่อ จึงเหมาะกับชิ้นงานที่มีผิวเรียบหรือ Journal Bearing (แบริ่งที่ใช้รองรับเพลาหมุน) ซึ่งมีรูปทรงไม่สมมาตรและจับหมุนได้ยาก แต่ข้อจำกัดของวิธีนี้คือมีโอกาสเกิดรูพรุนในเนื้อโลหะหรือเกิด Unbond (ชั้น Babbitt ยึดติดกับเปลือกแบริ่งไม่สมบูรณ์) ได้มากกว่าการหล่อเหวี่ยง จึงต้องควบคุมการเตรียมผิว อุณหภูมิ และการเย็นตัวอย่างรอบคอบ
2. Centrifugal Casting
Centrifugal Casting หรือการหล่อเหวี่ยงหนีศูนย์ คือ การหมุนชิ้นงานด้วยความเร็วที่กำหนด พร้อมเท Babbitt ที่หลอมแล้วลงบนผิวด้านใน ซึ่งแรงเหวี่ยงจะช่วยกระจายเนื้อโลหะให้สม่ำเสมอและยึดติดกับเปลือกแบริ่งได้แน่นขึ้น ทำให้กระบวนการนี้สามารถช่วยลดโอกาสเกิดรูพรุนและ Unbond พร้อมให้ค่า Bond Strength สูงได้ (ความแข็งแรงของการยึดติดระหว่างชั้น Babbitt กับเปลือกแบริ่ง) จึงเหมาะกับแบริ่งที่ทำงานด้วยความเร็วรอบสูง เช่น กังหัน มอเตอร์ ปั๊ม และเครื่องกำเนิดไฟฟ้า อย่างไรก็ตาม วิธีนี้ต้องใช้อุปกรณ์เฉพาะทางและควบคุมความเร็วรอบกับอุณหภูมิอย่างแม่นยำ
3. Metal Spray Babbitting
Metal Spray Babbitting คือ การหลอมลวด Babbitt แล้วพ่นอนุภาคโลหะลงบนพื้นผิวชิ้นงานที่เตรียมไว้ ซึ่งวิธีนี้ไม่จำเป็นต้องทำแบบหล่อ จึงมีความคล่องตัวและเหมาะกับงานซ่อมเฉพาะจุด งานเร่งด่วน หรืองาน On-Site อย่างไรก็ตาม หากต้องพ่นเติมเนื้อโลหะให้มีความหนามาก อาจใช้เวลาค่อนข้างนาน และชั้นโลหะที่ได้มักมี Bond Strength ต่ำกว่างานหล่อ จึงควรให้วิศวกรประเมินรูปทรง ภาระโหลด (แรงหรือน้ำหนักที่ชิ้นงานต้องรับ) และความเร็วรอบก่อนเลือกใช้กระบวนการนี้
VECO มีวิธีตรวจสอบคุณภาพ (Bond Quality) อย่างไรบ้าง?
เรามีการตรวจสอบชิ้นงานทุกครั้งก่อนส่งมอบ เพื่อให้แน่ใจว่าคุณภาพการยึดติดระหว่างชั้น Babbitt กับเปลือกแบริ่งได้มาตรฐาน ไม่มีช่องว่าง การแตกร้าว หรือลอกหลุดระหว่างใช้งาน โดยมีรายละเอียดดังนี้
- การทดสอบแบบทำลาย (Destructuve Test) : เป็นการนำชิ้นงานตัวอย่างมาทดสอบเพื่อวัดความแข็งแรงและรอยยึดติด ซึ่งวิธีนี้ให้ผลเป็นตัวเลขชัดเจน แต่ไม่สามารถใช้กับทุกชิ้นงานได้
- การทดสอบแบบไม่ทำลาย (Non-Destructive Test) : เป็นการตรวจหาข้อบกพร่องโดยไม่ทำให้ชิ้นงานเสียหาย จึงสามารถนำแบริ่งไปใช้งานต่อได้หลังผ่านการตรวจสอบ โดยมี 2 วิธี คือ
- การทดสอบด้วยสารแทรกซึม (PT Test) : ใช้ตรวจหารอยแตกร้าวหรือช่องเปิดที่อยู่บนพื้นผิว โดยใช้สารแทรกซึมให้ไหลเข้าไปในรอยบกพร่องและแสดงตำแหน่งให้มองเห็นได้ชัด จึงเหมาะสำหรับตรวจสอบบริเวณผิวและขอบรอยต่อของชั้น Babbitt
- การทดสอบด้วยคลื่นเสียงความถี่สูง (UT Test) : เป็นการใช้คลื่นเสียงความถี่สูงตรวจสอบรอยยึดติดภายในชิ้นงาน ช่วยค้นหาช่องว่างหรือ Unbond (บริเวณที่ชั้น Babbitt ยึดติดกับเปลือกแบริ่งไม่สมบูรณ์) ซึ่งไม่สามารถมองเห็นได้จากภายนอก
ทำไมต้องใช้บริการ Babbitt Bearing กับ VECO?
เราให้บริการผลิตและซ่อม Babbitt Bearing แบบครบวงจร โดยทีมผู้เชี่ยวชาญด้านวิศวกรรมพื้นผิว ที่พร้อมดูแลตั้งแต่การประเมินชิ้นงาน เลือกวัสดุและกรรมวิธีการหล่อ ไปจนถึงการแมชชีนและตรวจสอบ Bond Quality ด้วย PT Test และ UT Test เพื่อควบคุมคุณภาพงานในทุกขั้นตอน พร้อมให้คำปรึกษาอย่างละเอียดจากประสบการณ์ทำงานระดับมืออาชีพมาอย่างยาวนาน
นอกจากนี้เรายังให้บริการ Laser Welding, Laser Cladding และ Ceramic Coating โดยวิเคราะห์และตัดสินใจเลือกกระบวนการด้วยความเข้าใจและชำนาญจริง เพื่อให้ได้งานซ่อมที่แม่นยำ ทนทาน และมีประสิทธิภาพการใช้งานสูงสุด
ติดต่อสอบถามข้อมูล
เรายินดีให้คำปรึกษา และแนะนำการเลือกใช้งานสินค้า โปรดอย่าลังเลที่จะติดต่อเรา
คำถามที่พบบ่อย (FAQ)
วัสดุที่ใช้หล่อ Babbitt Bearing มีอะไรบ้าง?
แบ่งเป็น 2 กลุ่มหลัก ได้แก่ Tin-based Babbitt ที่มีดีบุกเป็นส่วนประกอบหลัก และ Lead-based Babbitt ที่มีตะกั่วเป็นส่วนประกอบหลัก โดยอาจผสมทองแดง พลวง หรือโลหะชนิดอื่น เพื่อให้เหมาะกับความเร็วรอบ ภาระโหลด และอุณหภูมิของเครื่องจักรแต่ละประเภท
การพ่นพอกผิวบนวัสดุ Babbitt ใช้เวลานานแค่ไหน ?
ระยะเวลาในการพ่นพอกผิว Babbitt ขึ้นอยู่กับขนาดชิ้นงาน พื้นที่เสียหาย และความหนาของเนื้อโลหะที่ต้องเติม หากเป็นงานซ่อมเฉพาะจุดอาจใช้เวลาไม่นาน แต่ชิ้นงานขนาดใหญ่อาจใช้เวลามากขึ้น
ทำไมเพลาต้องแข็งกว่า Babbitt?
เพลาต้องแข็งกว่า Babbitt เพื่อให้ชั้น Babbitt เป็นส่วนที่สึกหรือเสียหายก่อนเมื่อเครื่องจักรทำงานผิดปกติ ซึ่งช่วยปกป้องผิวเพลาที่มีมูลค่าสูงและซ่อมแซมได้ยากกว่า อีกทั้งวัสดุ Babbitt ที่อ่อนกว่ายังช่วยรองรับความคลาดเคลื่อนเล็กน้อยและลดความเสียหายจากสิ่งปนเปื้อนในระบบหล่อลื่นได้อีกด้วย