Laser Welding

หลายโรงงานที่ใช้งานเครื่องจักรอย่างต่อเนื่องมักเจอปัญหาชิ้นส่วนโลหะสึกหรอ บิ่น หรือเสียหายอยู่บ่อยครั้ง วิธีที่หลายคนคุ้นเคยและนิยมใช้ซ่อมแซม คือ การทำ Laser Welding ที่ให้รอยเชื่อมที่เนียนและไม่ทำให้ชิ้นงานเสียรูป แต่ในบางกรณี โดยเฉพาะชิ้นส่วนที่สึกหรอมากหรือต้องทำงานในสภาวะเสียดสีหนัก ๆ การทำ Laser Cladding อาจเป็นทางเลือกที่ตอบโจทย์มากกว่า

ด้วยเหตุนี้อาจเกิดความสับสนไม่น้อยว่า Laser Welding กับ Laser Cladding แตกต่างกันอย่างไร บทความนี้จะพาไปทำความเข้าใจเกี่ยวกับ Laser Welding พร้อมเปรียบความต่างกับ Laser Cladding ให้เห็นภาพ เพื่อเป็นแนวทางในการเลือกใช้ให้เหมาะกับการซ่อมแซมชิ้นงานแต่ละกรณีมากที่สุด

Key Takeaways

  • Laser Welding ใช้ลำแสงเลเซอร์หลอมและเชื่อมโลหะเฉพาะจุด ให้แนวเชื่อมแม่นยำ มีพื้นที่กระทบจากความร้อนน้อย และลดการบิดตัวของชิ้นงาน 
  • Laser Cladding เหมาะกับงานที่ต้องเติมเนื้อ คืนขนาด หรือเพิ่มคุณสมบัติพื้นผิวให้ทนต่อการสึกหรอ การกัดกร่อน ความร้อน และสารเคมี 
  • การเชื่อมเลเซอร์แบ่งออกเป็นหลายประเภท เช่น Gas Laser, Solid-State Laser และ Diode Laser ซึ่งแต่ละชนิดเหมาะกับลักษณะงานที่แตกต่างกัน
  • จุดเด่นของ Laser Welding คือ สามารถควบคุม Heat Affected Zone (HAZ) ได้ดี ช่วยลดผลกระทบต่อโครงสร้างของวัสดุและลดขั้นตอนการตกแต่งหลังเชื่อม
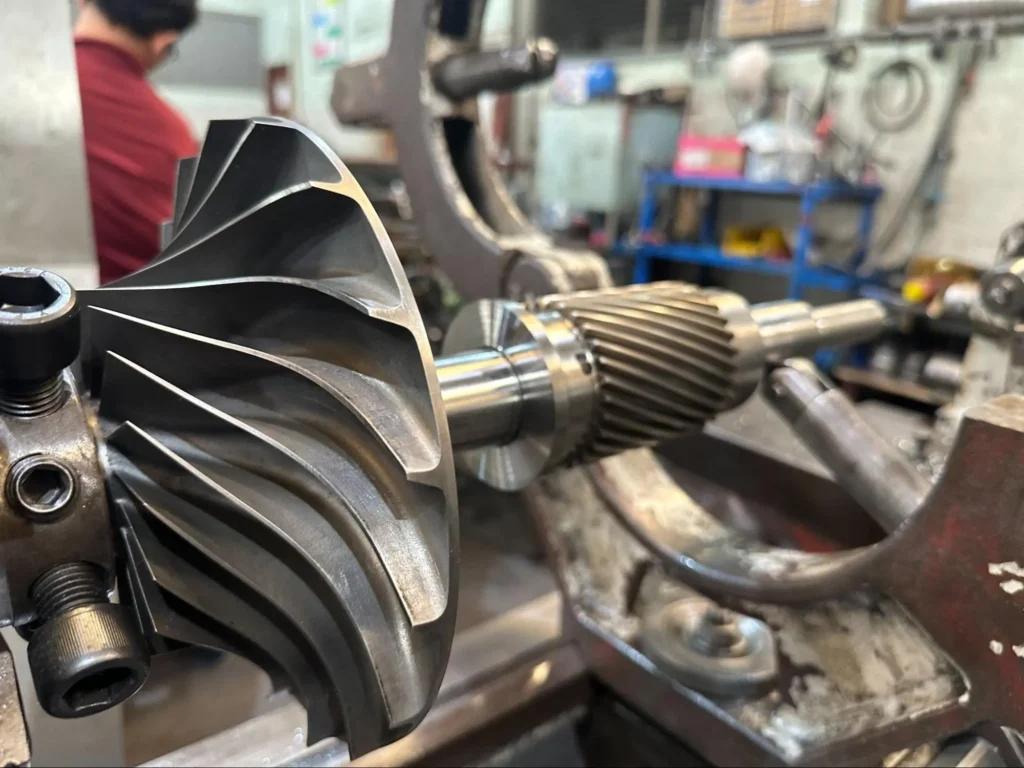
  • Laser Welding สามารถประยุกต์ใช้ได้ทั้งงานผลิตชิ้นส่วนใหม่ (OEM) และงานซ่อมบำรุงเครื่องจักร เช่น Shaft, Impeller, Pump, Compressor, Gearbox และแม่พิมพ์อุตสาหกรรม
Laser Welding คืออะไร แตกต่างจาก Laser Cladding อย่างไร?

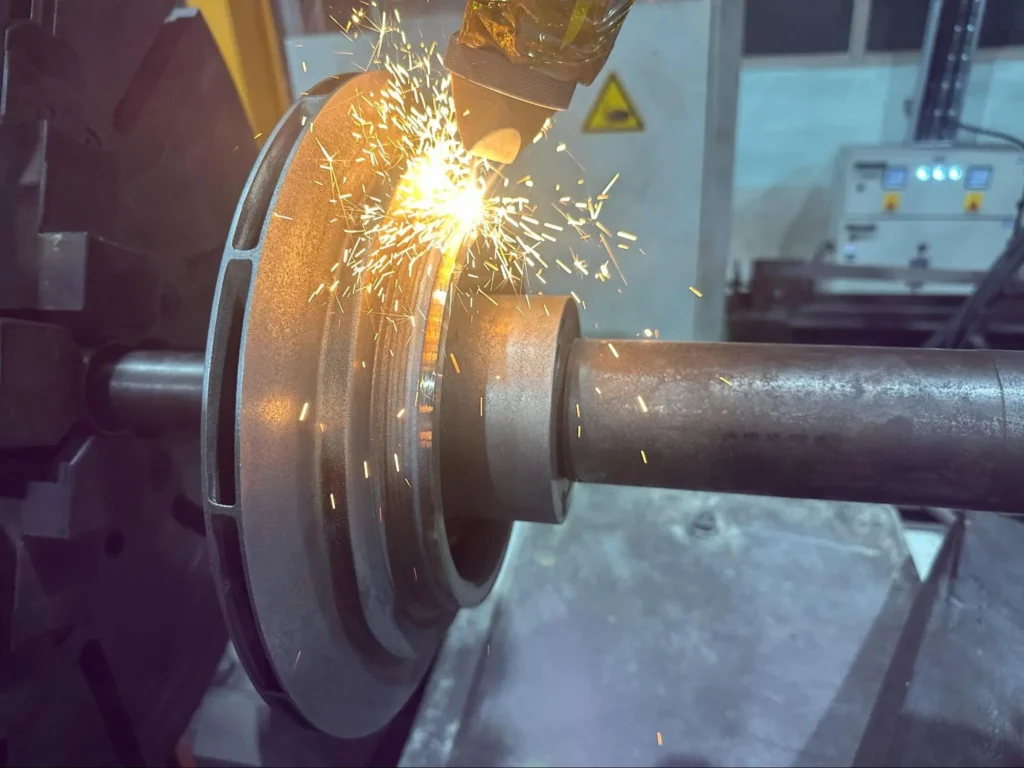
Laser Welding คือ กระบวนการเชื่อมโลหะที่ใช้ลำแสงเลเซอร์เป็นแหล่งพลังงานความร้อน โดยโฟกัสลำแสงให้มีขนาดเล็กมากจนเกิดความหนาแน่นของพลังงานสูง สามารถหลอมละลายผิวโลหะเฉพาะจุดที่ต้องการเชื่อมได้ในเวลาอันสั้น เมื่อโลหะหลอมละลายและเย็นตัวลง จะเกิดแนวเชื่อมที่ยึดติดกันอย่างแข็งแรง

ต่างจาก Laser Cladding ที่ใช้เลเซอร์หลอมผงโลหะให้เคลือบเกาะติดบนผิวชิ้นงานแทนที่จะหลอมเนื้อโลหะเดิมเข้าหากันแบบ Laser Welding ทำให้เกิดชั้นผิวโลหะใหม่บนชิ้นงานที่แข็งแรงและทนทานมากขึ้น ช่วยป้องกันการสึกหรอ การกัดกร่อนจากความร้อนและสารเคมีได้ดี

เปรียบเทียบความแตกต่างระหว่าง Laser Welding กับ Laser Cladding

หัวข้อเปรียบเทียบ

Laser Welding – เติมลวด

Laser Cladding – เติมผง

วัตถุประสงค์หลัก เชื่อมรอยต่อ ซ่อมรอยแตก รูพรุน ขอบบิ่น หรือความเสียหายเฉพาะจุด พอกผิวเพื่อคืนขนาด และเพิ่มคุณสมบัติด้านการสึกหรอ การกัดกร่อน หรือความแข็ง
ลักษณะกระบวนการ เลเซอร์หลอมชิ้นงานบริเวณรอยเชื่อม โดยอาจเติมลวดเข้าสู่บ่อหลอม เลเซอร์สร้างบ่อหลอมตื้นบนผิว พร้อมป้อนผงโลหะให้เกิดชั้นพอกที่ยึดติดทางโลหะวิทยา
รูปแบบพื้นที่ทำงาน จุดหรือแนวแคบ เช่น รอยต่อ รอยแตก และตำหนิเฉพาะจุด ปูเป็นแนวซ้อนทับกันเพื่อครอบคลุมพื้นที่ผิวตามรูปทรงที่กำหนด
หลักในการเลือกวัสดุเติม เลือกให้เข้ากันได้กับวัสดุฐานและให้แนวเชื่อมมีความแข็งแรง เลือกตามคุณสมบัติผิวที่ต้องการ โดยยังต้องคำนึงถึงความเข้ากันได้กับวัสดุฐาน
การหลอมรวมกับวัสดุฐาน ต้องการการหลอมลึกและการแทรกซึมที่เพียงพอเพื่อให้แนวเชื่อมสมบูรณ์ ควบคุมการหลอมวัสดุฐานและ Dilution ให้ต่ำ เพื่อรักษาคุณสมบัติของชั้นพอก
การคืนขนาด เหมาะกับการเติมเนื้อปริมาณไม่มากและการซ่อมเฉพาะจุด เหมาะกับการสร้างชั้นพอกที่ควบคุมความหนาเพื่อคืนขนาดชิ้นส่วน
ขนาดพื้นที่ที่เหมาะสม พื้นที่เล็ก แนวแคบ หรืองานหน้างานที่ต้องการความคล่องตัว พื้นที่เล็กถึงปานกลาง รวมถึงผิวทรงกระบอกและรูปทรงซับซ้อน โดยมักทำงานแบบอัตโนมัติ
การเก็บผิวหลังซ่อม อาจเจียรหรือแต่งผิวเฉพาะบริเวณแนวเชื่อม โดยทั่วไปต้องกลึง เจียร หรือขัดจนได้ขนาดและผิวสำเร็จ
ตัวอย่างงานที่เหมาะสม รอยแตก รอยต่อ รูพรุน ขอบบิ่น งานเชื่อมประกอบ และตำหนิเฉพาะจุด เพลา ลูกกลิ้ง โรเตอร์ Seal Area, Valve, Turbine Blade, Drilling Stabilizer และผิวชิ้นส่วนที่สึกหรอ
ข้อจำกัดสำคัญ ไม่เหมาะกับการปูผิวเป็นพื้นที่กว้างหรือการพอกหนาหลายชั้น ไม่คุ้มสำหรับการเชื่อมรอยต่อธรรมดาหรืองานซ่อมจุดเล็กมาก และมักต้องใช้ระบบควบคุมการเคลื่อนที่

ชนิดของ Laser Welding มีอะไรบ้าง?

ชนิด Laser Welding

เครื่องเชื่อมเลเซอร์สามารถแบ่งได้หลายประเภท โดยแต่ละประเภทมีคุณสมบัติด้านกำลัง ความยาวคลื่น ประสิทธิภาพ และความเหมาะสมกับลักษณะงานแตกต่างกัน ดังนี้

  1. Gas Laser ใช้ก๊าซเป็นตัวกลางในการสร้างแสงเลเซอร์ เช่น เลเซอร์คาร์บอนไดออกไซด์ (CO₂ Laser) ให้กำลังสูงและเหมาะกับงานผลิตต่อเนื่อง แต่มีข้อจำกัดกับโลหะที่สะท้อนแสงสูง เช่น อะลูมิเนียม และทองแดง
  2. Solid-State Laser เช่น Nd:YAG และ Fiber Laser ที่ใช้ผลึกแข็งหรือใยแก้วนำแสงเป็นตัวกลาง ให้แนวเชื่อมแม่นยำ ประสิทธิภาพสูง และทำงานร่วมกับระบบอัตโนมัติได้ดี จึงนิยมใช้ในภาคอุตสาหกรรมต่าง ๆ
  3. Diode Laser ใช้สารกึ่งตัวนำสร้างลำแสง มีขนาดกะทัดรัดและประหยัดพลังงาน เหมาะกับงานที่ต้องควบคุมความร้อน รวมถึงงาน Laser Cladding ที่ต้องการเติมเนื้อหรือเพิ่มคุณสมบัติให้พื้นผิวชิ้นงาน

Laser Welding มีหลักการทำงานอย่างไร?

หลักการของ Laser Welding คือ การรวมพลังงานของลำแสงเลเซอร์ให้ตกกระทบบนพื้นที่ขนาดเล็กมาก จนทำให้โลหะบริเวณนั้นหลอมละลายและเชื่อมติดกันเมื่อเย็นตัวลง รูปแบบการเชื่อมที่พบได้บ่อยแบ่งออกเป็น 2 ลักษณะ ดังนี้

1. การเชื่อมแบบนำความร้อน (Conduction Welding)

Conduction Welding การเชื่อมที่ใช้กำลังเลเซอร์ในระดับปานกลาง เพื่อถ่ายเทความร้อนจากผิวเข้าสู่เนื้อวัสดุ ให้แนวเชื่อมตื้น เรียบ และสวยงาม เหมาะกับชิ้นงานที่มีความบาง เช่น ชิ้นส่วนอิเล็กทรอนิกส์และเครื่องมือแพทย์

2. การเชื่อมลึก (Keyhole Welding)

Keyhole Welding กระบวนการที่ใช้เลเซอร์กำลังสูงจนโลหะบางส่วนระเหยและเกิดโพรงแคบภายในแนวเชื่อม ทำให้เชื่อมได้ลึกและแข็งแรง เหมาะกับชิ้นส่วนจำพวกเพลา ถังแรงดัน ชิ้นส่วนกังหัน และโครงสร้างโลหะที่มีความหนาปานกลางถึงสูง

ข้อดีของการใช้งาน Laser Welding มีอะไรบ้าง ?

ข้อดีของ Laser Welding

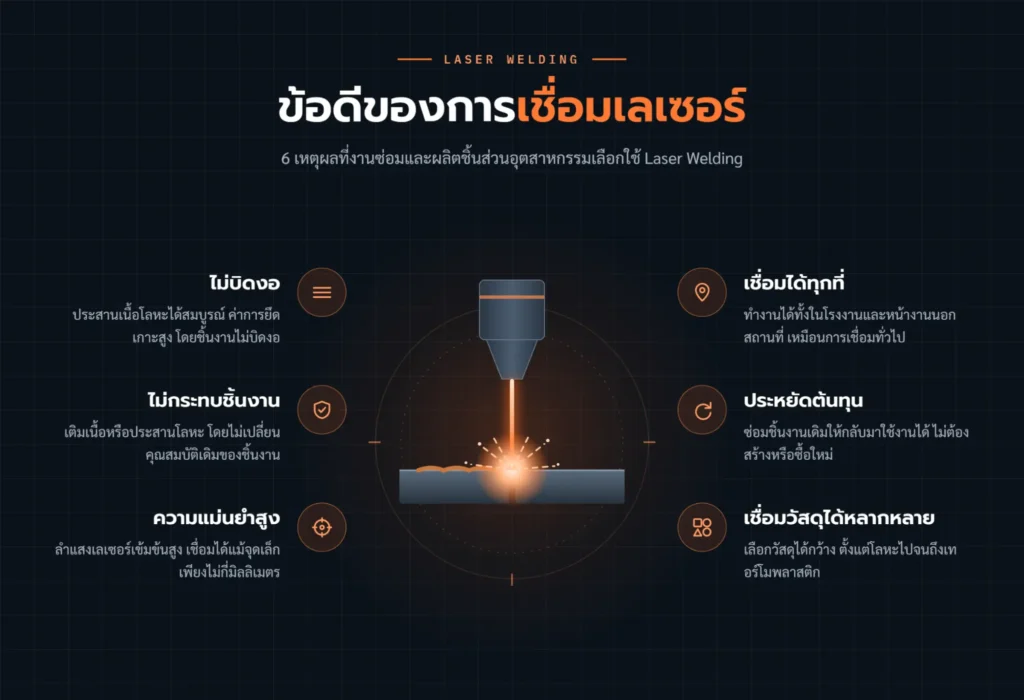
Laser Welding เป็นเทคโนโลยีที่นิยมกับงานผลิตและซ่อมบำรุงในหลายอุตสาหกรรม ซึ่งมีข้อดีสำคัญที่น่าสนใจ ดังนี้

  • ให้แนวเชื่อมที่แม่นยำสูง เหมาะกับชิ้นงานขนาดเล็ก รูปทรงซับซ้อน หรืองานที่มีค่าความคลาดเคลื่อนต่ำ
  • ลดการบิดตัวของชิ้นงาน เพราะให้ความร้อนเฉพาะบริเวณที่ต้องการเชื่อม
  • มีพื้นที่กระทบจากความร้อน (HAZ) ขนาดเล็ก จึงลดผลกระทบต่อโครงสร้างและคุณสมบัติของวัสดุ
  • เลือกใช้หรือไม่ใช้ลวดเติมได้ ตามลักษณะชิ้นงานและข้อกำหนดทางวิศวกรรม
  • แนวเชื่อมเรียบและสม่ำเสมอ ช่วยลดขั้นตอนการเจียรหรือตกแต่งผิว
  • รองรับระบบอัตโนมัติ เช่น แขนกลอุตสาหกรรมและระบบ CNC ช่วยเพิ่มความรวดเร็วและควบคุมคุณภาพได้สม่ำเสมอ

แม้ Laser Welding จะมีข้อดีหลายด้าน แต่ก็อาจไม่ใช่ตัวเลือกที่เหมาะสมสำหรับทุกงาน โดยเฉพาะชิ้นงานที่มีความหนามาก หรือกรณีที่ต้องการเติมเนื้อโลหะปริมาณมาก อาจเหมาะกับเทคโนโลยี Laser Cladding หรือกระบวนการพ่นเคลือบผิว (Thermal Spray) มากกว่า

วัสดุอะไรบ้างที่สามารถใช้ Laser Welding เชื่อมได้ ใช้อุณหภูมิเท่าไหร่เชื่อมบ้าง?

Laser Welding ใช้เชื่อมวัสดุได้หลายประเภท แต่ต้องปรับพารามิเตอร์ให้เหมาะกับจุดหลอมเหลว การนำความร้อน และการสะท้อนแสงของแต่ละวัสดุ โดยใช้วัสดุที่พบได้บ่อย ได้แก่

  • Carbon Steel (เหล็กกล้าคาร์บอน) เชื่อมได้ง่ายและให้แนวเชื่อมแข็งแรง มีจุดหลอมเหลวประมาณ 1,400–1,500°C
  • Stainless Steel (สเตนเลส) ให้แนวเชื่อมเรียบและเกิดการบิดตัวต่ำ มีคูณสมบัติหลากหลายตั้งแต่เกรดที่ทนการกัดกร่อน ไปจนถึงเกรดที่มีความแช็งสูง มีจุดหลอมเหลวประมาณ 1,400–1,450°C
  • Aluminum Alloy (อะลูมิเนียมอัลลอย) ต้องควบคุมพลังงานให้เหมาะสม เนื่องจากนำความร้อนและสะท้อนแสงสูง มีจุดหลอมเหลวประมาณ 600–660°C
  • Titanium Alloy (ไทเทเนียมอัลลอย) ต้องใช้ก๊าซปกคลุมเพื่อป้องกันออกซิเดชัน มีจุดหลอมเหลวประมาณ 1,600–1,670°C
  • Nickel Alloy (โลหะผสมนิกเกิล) เช่น Inconel และ Hastelloy เหมาะกับงานทนความร้อนและการกัดกร่อน มีจุดหลอมเหลวประมาณ 1,280–1,455°C
  • Copper Alloy (โลหะผสมทองแดง) ต้องใช้เลเซอร์กำลังสูงและควบคุมพารามิเตอร์อย่างแม่นยำ โดยทองแดงบริสุทธิ์มีจุดหลอมเหลวประมาณ 1,085°C
  • Tungsten Carbide : มีความแข็งและจุดหลอมเหลวสูงประมาณ 2,870°C อาจไม่เหมาะกับการเชื่อมแบบทั่วไป โดยมักใช้เป็นส่วนผสมของผงโลหะในการทำ Laser Cladding ใช้แพร่หลายในอุตสาหกรรมขุดเจาะน้ำมันเพื่อทนการกระแทกและการสึกหรอ

ตัวอย่างการใช้งาน Laser Welding มีอะไรบ้าง?

ตัวอย่าง Laser Welding

Laser Welding ถูกนำไปใช้อย่างแพร่หลายในอุตสาหกรรมที่ต้องการความแม่นยำสูง ทั้งงานผลิตชิ้นส่วนใหม่ (OEM) และงานซ่อมบำรุงเครื่องจักร โดยตัวอย่างการประยุกต์ใช้งานที่พบได้บ่อย มีดังนี้

  • แม่พิมพ์พลาสติก (Plastic Mold) : ซ่อมรอยสึกหรอ รอยแตก หรือเติมเนื้อโลหะเฉพาะจุด โดยลดผลกระทบต่อพื้นที่โดยรอบของแม่พิมพ์
  • แม่พิมพ์ไดแคสติ้ง (Die Casting Mold) : ซ่อมผิวแม่พิมพ์ที่สึกหรอจากการใช้งาน เพื่อยืดอายุการใช้งานและลดต้นทุนการผลิตแม่พิมพ์ใหม่
  • Centrifugal Pump : ซ่อมชิ้นส่วนที่เกิดการสึกหรอหรือการกัดกร่อนจากการทำงานกับของเหลวและสารเคมี
  • Centrifugal และ Reciprocating Pump : ซ่อมชิ้นส่วนสำคัญ เช่น Wear Ring หรือบริเวณที่เกิดความเสียหายจากการเสียดสี ช่วยลด Downtime ของเครื่องจักร
  • Impeller : ซ่อมขอบใบพัดหรือบริเวณที่เกิดการสึกกร่อน เพื่อให้สามารถกลับมาใช้งานได้โดยไม่ต้องเปลี่ยนอะไหล่ใหม่
  • เพลา (Shaft) : ซ่อมรอยสึกหรอหรือรอยเสียหายเฉพาะตำแหน่ง พร้อมรักษาความเที่ยงตรงของชิ้นงานให้มากที่สุด
  • Steam และ Gas Turbine : ใช้ซ่อมชิ้นส่วนที่ทำงานภายใต้อุณหภูมิและแรงดันสูง เช่น ใบกังหันหรือชิ้นส่วนสำคัญอื่น ๆ
  • Compressor : ซ่อมชิ้นส่วนที่เกิดการสึกหรอจากการใช้งานต่อเนื่อง ช่วยยืดอายุการใช้งานและลดค่าใช้จ่ายในการเปลี่ยนอะไหล่
  • Gearbox : ซ่อมชิ้นส่วนภายในหรือบริเวณที่เกิดความเสียหายเฉพาะจุด โดยลดผลกระทบต่อโครงสร้างของชิ้นงาน
  • Bearing Housing : ซ่อมพื้นผิวที่สึกหรอจากการใช้งาน เพื่อให้สามารถกลับมาประกอบและใช้งานได้ตามมาตรฐาน

เลือกบริการ Laser Welding กับ Venture Engineering

Laser Welding เหมาะกับงานที่ต้องการความแม่นยำและควบคุมผลกระทบจากความร้อน อย่างไรก็ตาม การเลือกเทคโนโลยีซ่อมชิ้นส่วนควรพิจารณาทั้งวัสดุ ลักษณะความเสียหาย และสภาพการใช้งาน โดยเฉพาะงานเติมเนื้อ คืนขนาด หรือเพิ่มความทนทานของพื้นผิว ซึ่ง Laser Cladding อาจตอบโจทย์มากกว่า

Venture Engineering (VECO) ให้บริการ Surface Engineering และซ่อมชิ้นส่วนเครื่องจักรแบบครบวงจร ทั้ง Laser Welding, Laser Cladding, HVOF Thermal Spray, Wire Arc Spray,Ceramic Coating และงานหล่อ Babbitt Bearing พร้อมประเมินชิ้นงานเพื่อเลือกวิธีซ่อมที่เหมาะสม ช่วยยืดอายุการใช้งานและลด Downtime ของเครื่องจักร

Venture Engineering คือผู้นำด้านการเชื่อมเลเซอร์ (Laser Welding)

ยินดีให้คำปรึกษาฟรี สอบถามข้อมูลเพิ่มเติมได้ที่

คำถามที่พบบ่อยเกี่ยวกับ Laser Welding

Laser Welding สามารถซ่อมชิ้นส่วนโลหะเก่าได้หรือไม่?

Laser Welding สามารถซ่อมชิ้นส่วนโลหะเก่าได้ หากชิ้นส่วนยังมีโครงสร้างหลักที่สมบูรณ์ เช่น เพลา (Shaft) แม่พิมพ์ (Mold) หรือใบพัด (Impeller) การเชื่อมเลเซอร์สามารถใช้ซ่อมรอยแตก รอยบิ่น หรือเติมเนื้อโลหะเฉพาะจุดได้ อย่างไรก็ตาม ควรให้วิศวกรประเมินสภาพชิ้นงานก่อน เพื่อเลือกวิธีการซ่อมที่เหมาะสมที่สุด

Laser Welding เชื่อมชิ้นงานที่มีความหนาได้เท่าไร?

ไม่มีค่าความหนาที่กำหนดตายตัว เพราะขึ้นอยู่กับหลายปัจจัย เช่น กำลังของเครื่องเลเซอร์ ชนิดของวัสดุ รูปแบบรอยต่อ และเทคนิคการเชื่อมที่ใช้ โดยทั่วไป ชิ้นงานที่มีความหนามากอาจต้องเชื่อมหลายแนว หรือพิจารณาใช้เทคโนโลยีอื่นร่วมด้วยเพื่อให้ได้ผลลัพธ์ที่เหมาะสม

ต้องเตรียมผิวชิ้นงานก่อนทำ Laser Welding อย่างไร?

ก่อนเชื่อมควรทำความสะอาดพื้นผิวให้ปราศจากคราบน้ำมัน สนิม สี ฝุ่น หรือสิ่งปนเปื้อนอื่น ๆ เพื่อให้ลำแสงเลเซอร์สามารถถ่ายเทพลังงานเข้าสู่ชิ้นงานได้อย่างมีประสิทธิภาพ และช่วยลดโอกาสเกิดรูพรุน หรือข้อบกพร่องของแนวเชื่อม